 行业知识 · 2026-09-24
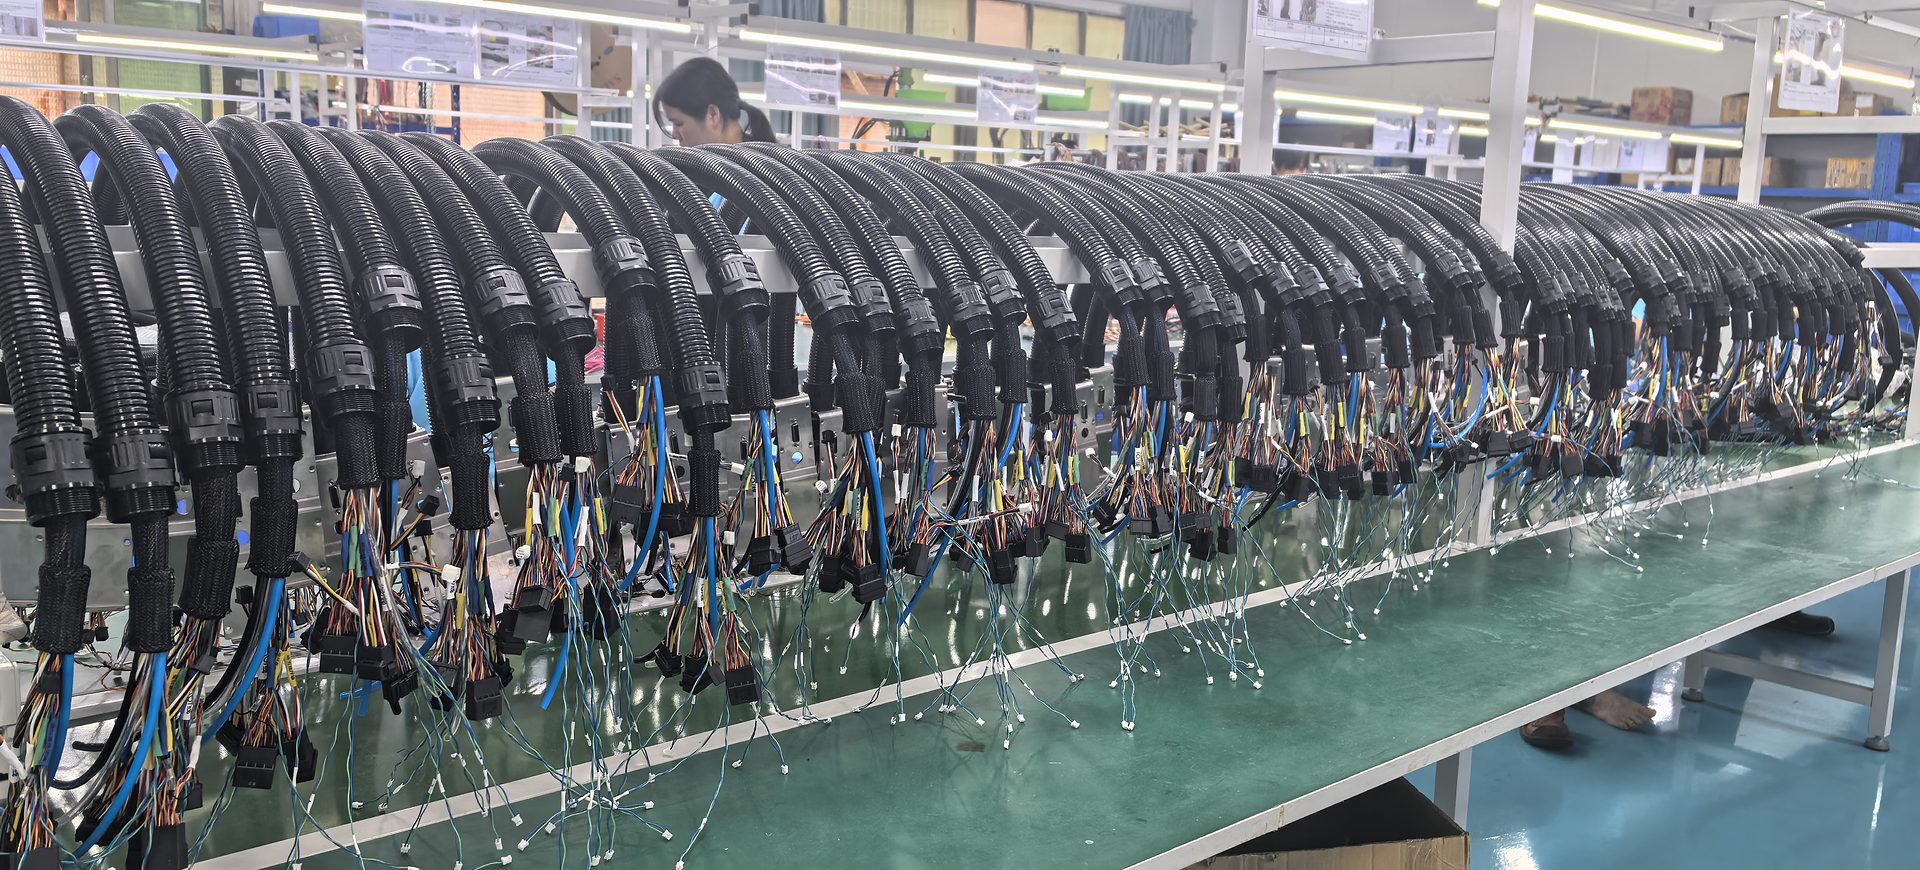
走进东莞工厂:8 条总装线,月产能 10 万套
产能数字背后:裁线、压接、总装与全检出货如何分布在 8 条产线上,每一道工序检验什么。
产能这个数字,说出口很容易,核对起来很难。下面是我们这个数字背后实际有的东西——场地、设备,以及每一道工序末尾的检验。
场地
工厂位于东莞长安,单层厂房约 3,600 ㎡,65 人,覆盖工程、生产与品质,共 8 条总装线。车间按工序布局而非按客户分区,因此产线可以在不同项目之间切换,不需要搬设备,也不需要重新认证工位。
各工序设备
| 工序 | 设备 | 数量 |
|---|---|---|
| 裁线 | 电脑裁线机 | 4 |
| 压接 | 半自动端子机 | 15 |
| 压接 | 全自动端子机 | 5 |
| 出货检验 | 全自动测试设备 | 6 |
半自动 15 台、全自动 5 台,这个比例是刻意配的。全自动压接在稳定的大批量回路上更快、一致性更好,但对线束里占大多数的小批量回路来说,换型成本并不划算。两种都保留,项目才不会为了迁就设备而被塞进不合适的工艺。
每道工序检验什么
- 裁线。对照图纸核对长度公差,并检查剥皮质量——线芯被割伤是潜在失效,不是外观问题。
- 压接。压接高度与端子拉脱力按时抽检,而不是只在调机时测一次。端子剖面分析在厂内完成。
- 总装。对照工装板核对走向,操作工看的是成型板,不是照片。
- 出货。6 台全自动测试设备 100% 全检——导通,以及图纸要求时的耐压与电阻限值。每一套都测,不抽样。
这些产线上跑哪些项目
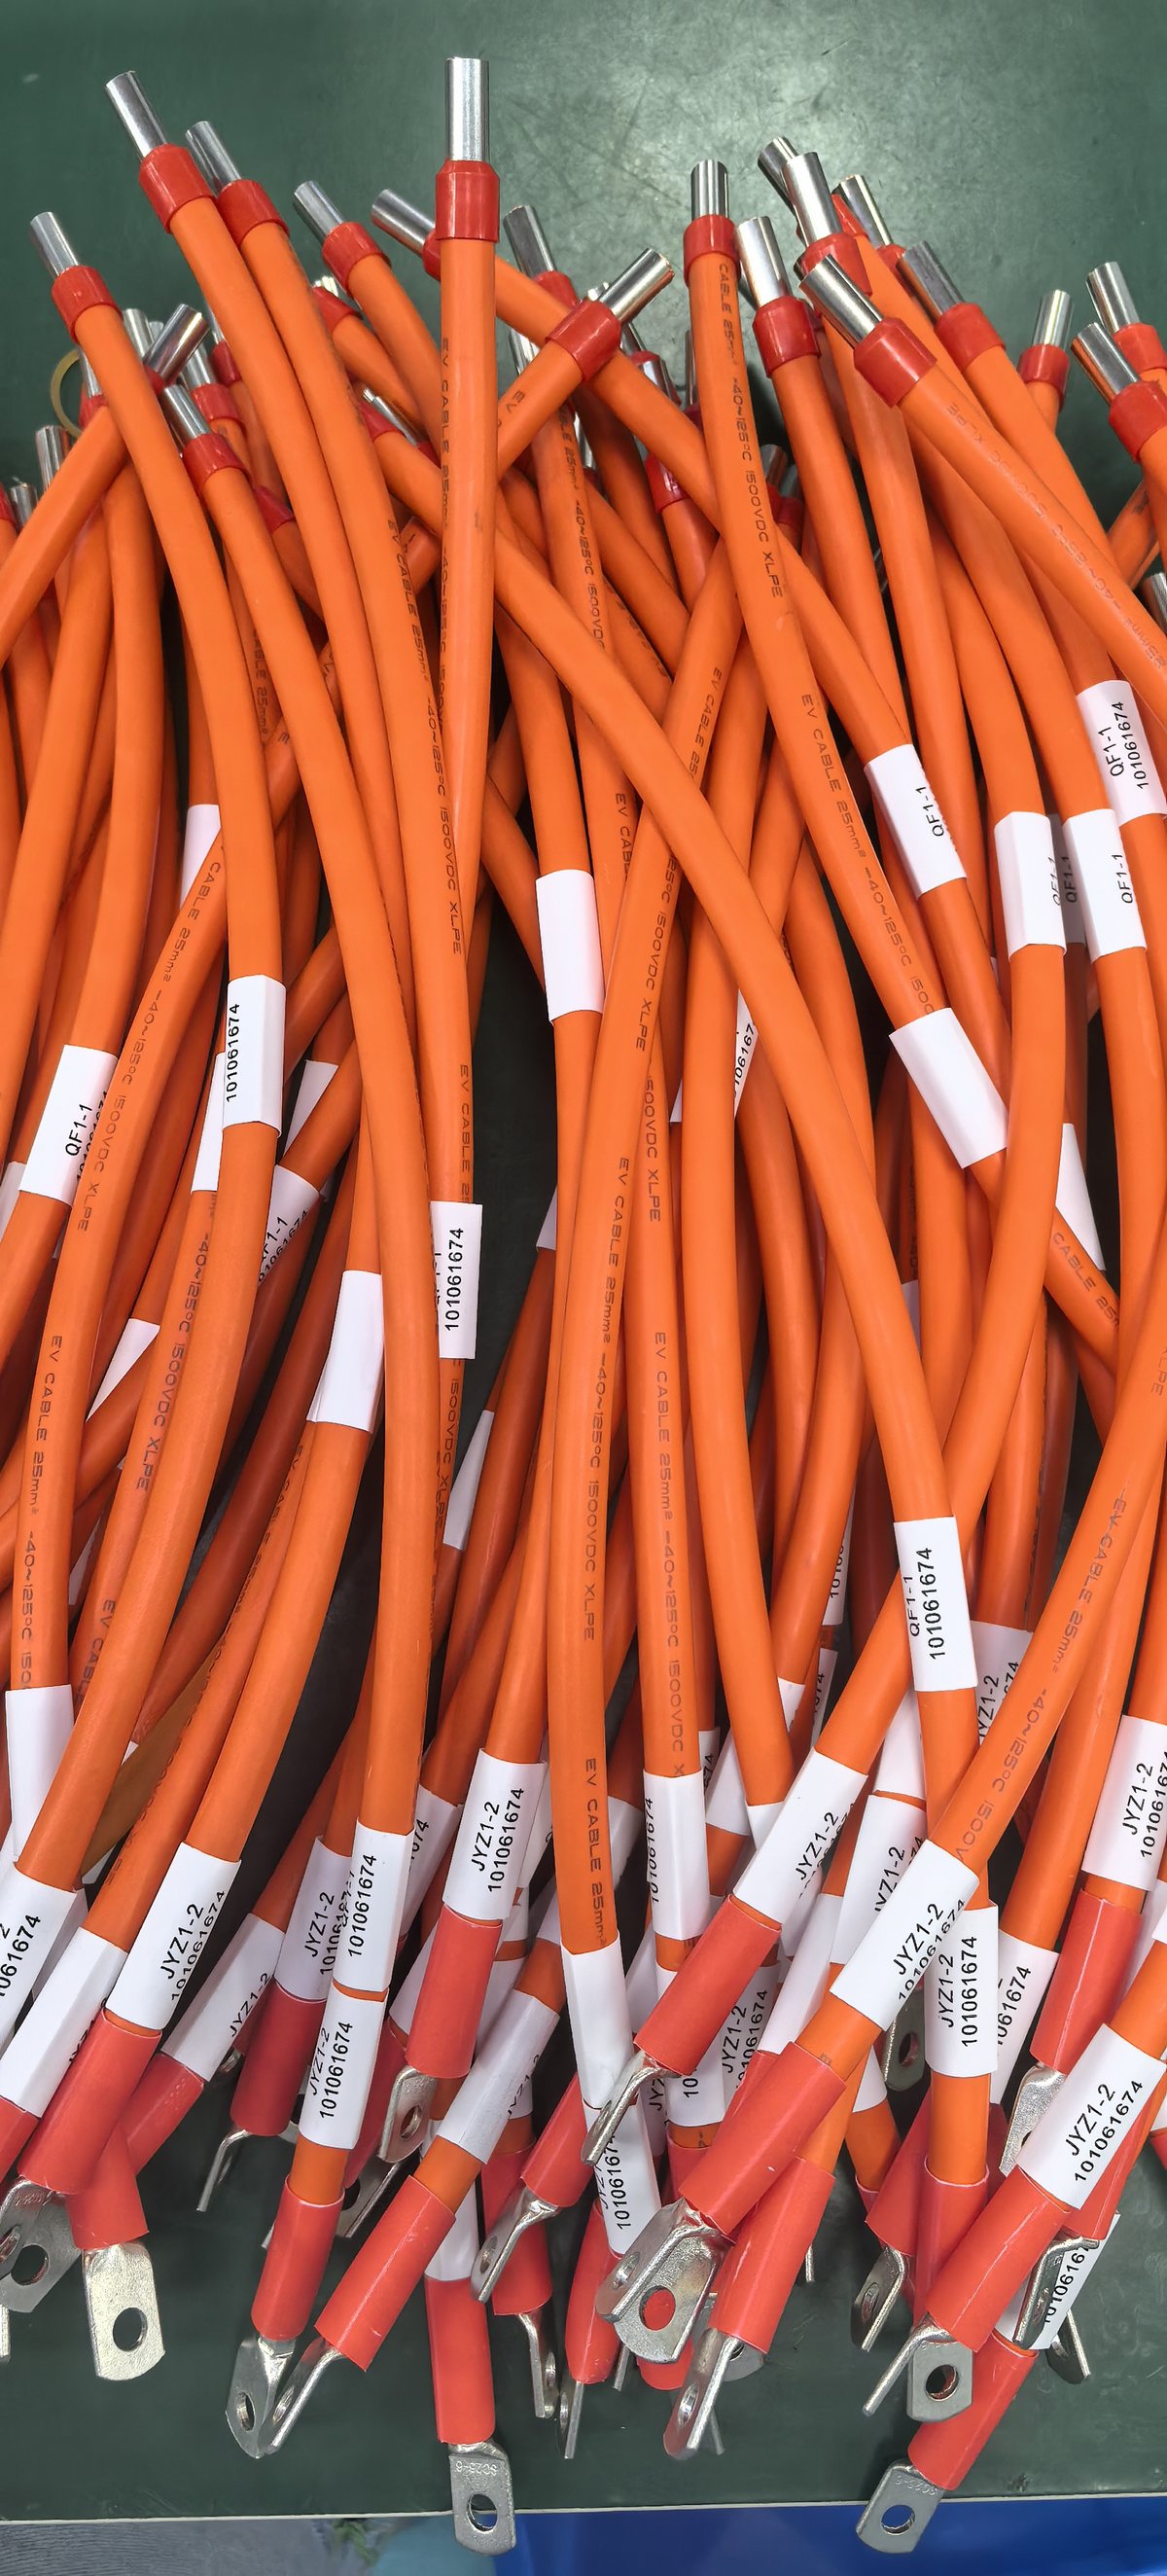
8 条线承担全部六个产品族,所以产线可以在不同项目之间切换,不需要重新认证工位。汽车类项目——发动机、底盘与舱内线束——走压接工位,每个端子都做拉脱力测试;新能源与储能高压线缆组件会增加屏蔽线的剥皮与处理工序,并单独占用高压测试台;工业自动化线束则最常占用摇摆测试台,因为机器人或拖链电缆要活过的是弯折次数,而不是对上一张走向图。
厂内实验室
五项能力放在厂内,而不是外送第三方:盐雾、恒温恒湿、摇摆、拉力、端子剖面分析。意义在于项目进行中冒出来的问题的响应速度——第三周发现一个腐蚀问题,不应该花两周时间把零件寄出去再寄回来。
我们对自己的要求
| 指标 | 目标 |
|---|---|
| 工序合格率 | ≥ 98% |
| 出货批次合格率 | ≥ 99% |
| 装配不良率 | ≤ 60 PPM |
| 准时交付 | 100% |
制造环节按 IATF 16949:2016(证书号 0597346)与 ISO 9001:2015(注册号 CACQ22Q00816R1)运行。认证范围是线束制造,不包含 ISO 9001 第 8.3 条的产品设计——这一点值得注意,因为"通过 IATF 认证"经常被误读为设计责任也在认证范围内。
想看现场
裁线、压接与测试工序的实拍视频会陆续发布在这个栏目。如果你更想直接看车间,可以约一次视频连线,我们会让对应产品族的项目经理拿着镜头走一遍产线。
常见问题
下单之前可以看厂吗?
可以,有三种方式。裁线、压接与测试工序的实拍视频会发布在这个栏目;也可以约视频连线,由对应产品族的项目经理拿着镜头走一遍相关产线,并停在你这个零件将来真正会跑的设备前;还可以安排实地审厂,工厂在东莞长安,制造环节都在那里——工程与商务对接由深圳办公室负责。
我的项目会占用多少产能?
月产能是 8 条总装线共 10 万套,但总量是相对次要的数字。真正要紧的是换型能力:车间按工序布局而非按客户分区,产线可以在不同项目之间切换,不需要搬设备,也不需要重新认证工位。所以中等批量的项目不会为了等一条专线而排在大客户后面,新项目也能在不挤占现有项目产能的前提下导入。
你们的 IATF 16949 证书覆盖设计吗?
不覆盖。证书号 0597346 的范围是线束制造,不含第 8.3 条的产品设计。对于按图制造的项目——也就是这 8 条线在跑的大部分业务——这正是正确且诚实的范围:你的图纸承担设计责任,这家工厂承担重复性。如果客户更希望由我们提出结构方案而不是按图施工,这部分工作由工程部门承接,设计决定归属谁会在报价之前书面约定。
把手上的资料发过来,我们告诉你哪些能做、哪些不能
一张图纸、一件样品、一份连接器清单,甚至一张照片都可以起步。通常一个工作日内回复,回复的是工程问题,不是销售话术。