线束品质管理与检测能力
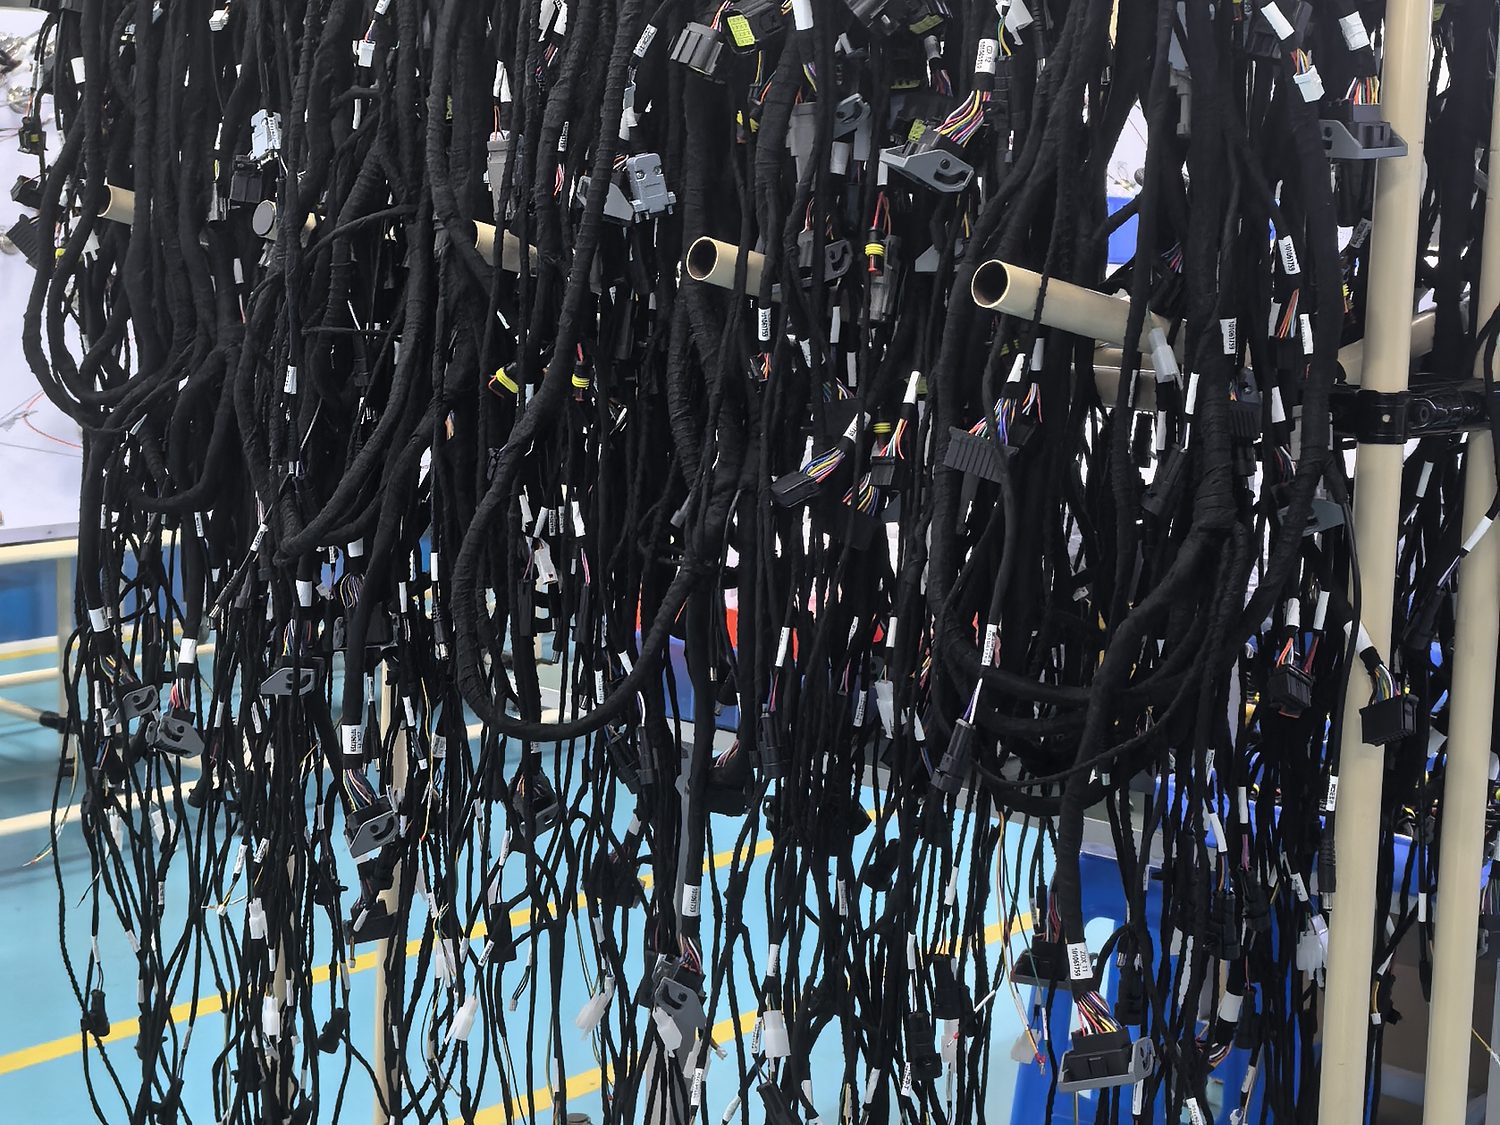
联康硕在 IATF 16949:2016 与 ISO 9001:2015 认证的质量管理体系下生产线束。质量目标为工序合格率 ≥98%、出货批次合格率 ≥99%、装配不良率 ≤60 PPM、准时交付 100%。每件产品均做 100% 电性能测试,压接质量按批次通过压接高度测量、拉脱力试验与剖面分析验证。
一根线束的质量等于它最差那个压接的质量。这个页面上的所有内容,都是为了确保那个最差的压接在我们厂内被发现,而不是在你的装配线上或者客户端。
质量目标 —— 按月统计
| 指标 | 目标值 | 统计口径 |
|---|---|---|
| 工序合格率 | ≥ 98% | 裁线、压接、装配与测试的一次通过率 |
| 出货批次合格率 | ≥ 99% | 客户来料检验批次接收比例 |
| 装配不良率 | ≤ 60 PPM | 每百万件装配不良数 |
| 准时交付率 | 100% | 按约定交期出货 |
产品实现流程的五道关口
需求分析
核对图纸、BOM 与规格。DFM 反馈在报价定稿之前给出,把公差与连接器问题提前解决并计入成本。
- 图纸版本登记并确认
- 线径、连接器与公差可实现性评估
- 测试与标识要求捕获
- 待确认问题以书面形式提出
产品与过程设计评审
选定线材、连接器、端子与密封件;定义裁线长度、压接参数与测试判定;设计工装板与治具。
- 导体结构与绝缘材料选定
- 压接高度与拉脱力窗口定义
- 工装板与测试治具设计完成
- 多规格结构执行应力仿真
制程设计
工艺参数依据确认的设计设定并集中管理,确保量产使用的就是做出合格首件的那套参数。
- 参数由控制系统下达到产线
- 按料号编制作业指导书
- 测试站程序建立并验证
- 治具带标识放行
产品与过程验证
量产放行之前完成首件检验、压接剖面分析、100% 电性能测试与环境抽样试验。
- 出具首件检验报告
- 每种端子型号做压接剖面分析
- 100% 导通、针位与短路测试
- 盐雾、湿热与拉脱力抽样试验
- 机器视觉线序校验
持续改进
按月跟踪 PPM、合格率与交付表现。出现异常即启动有记录的纠正措施,并回写到工艺中,而不只是写进报告。
- 按月跟踪 PPM 与合格率
- 每次异常均启动纠正措施
- 客户投诉以根因闭环
- 变更回写到工艺参数
自有实验室
环境、机械与金相验证在厂内完成,批次需要调查时不必等外部实验室排期。
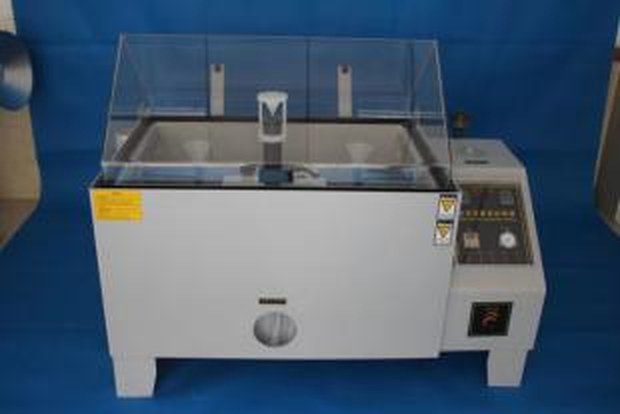
盐雾试验箱
对端子、镀层与外露导体按适用标准时长做耐腐蚀验证。
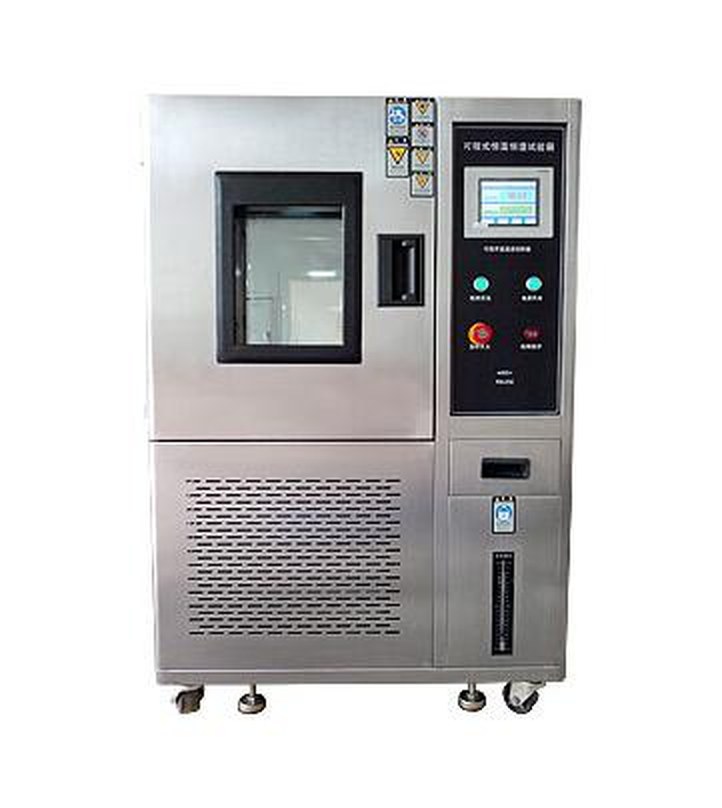
恒温恒湿试验箱
在持续湿热与冷热循环条件下验证绝缘与连接器性能。
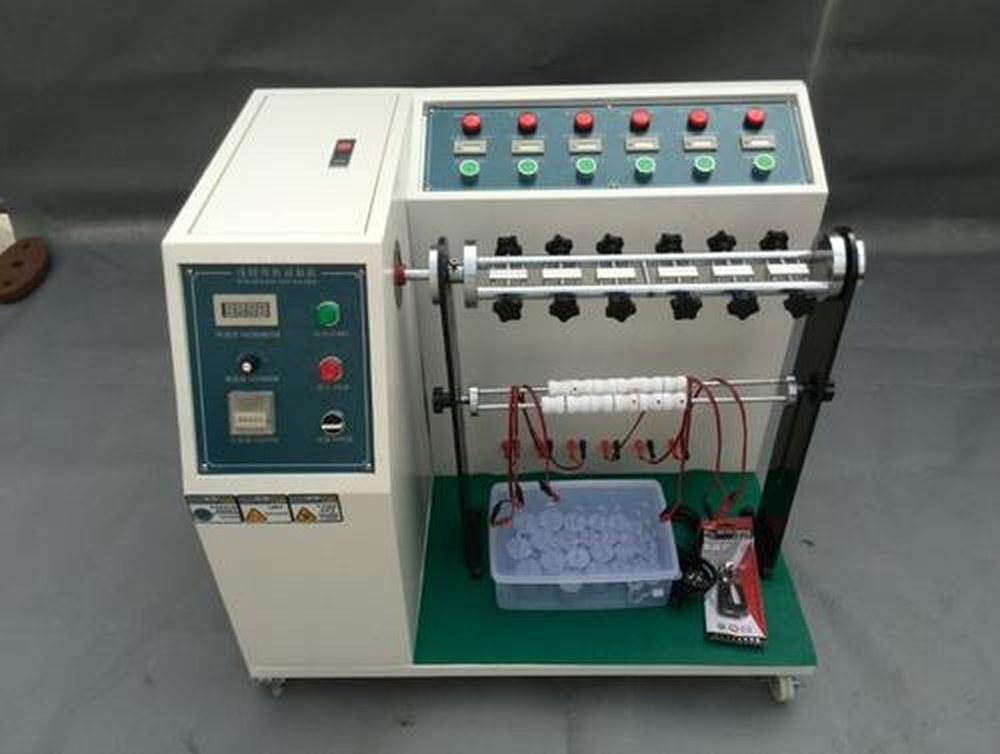
摇摆试验机
在分支出口与进出线位置做反复弯折,把防拉设计的问题在客户端之前暴露出来。
端子拉力试验机
按端子型号与线径做破坏性拉脱试验,与规定下限做比对。
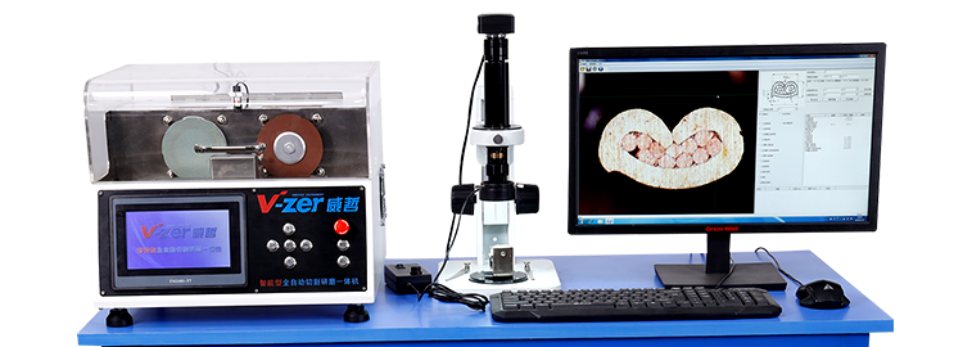
端子剖面分析
压接截面经镶嵌、研磨后检查,评估线股压缩、空隙率与喇叭口 —— 这是判断压接是否达到冶金结合的最终依据。
每件产品都要过的测试
| 测试项 | 覆盖比例 |
|---|---|
| 导通与针位 | 100% |
| 回路间短路 | 100% |
| 线序校验(机器视觉) | 适用于对应料号 |
| 绝缘电阻 | 按要求的抽样或 100% |
| 耐压测试(HIPOT) | 市电类与高压组件 |
追溯 —— 从线盘到纸箱
| 对象 | 记录内容 |
|---|---|
| 线材 | 供应商批次与日期码按生产批次记录 |
| 端子与密封件 | 登记供应商批次,与批次的压接记录绑定 |
| 连接器壳体 | 批次与来料检验结果一并记录 |
| 成品线束 | 单品或批次编号与电性能测试记录绑定 |
| 出货 | 纸箱与托盘关联生产批次及箱内单品的测试记录 |
追溯的意义在于,一旦某个元件批次被质疑,我们能在几小时内确定哪些线束用了它、发往哪里、测试记录是什么,而不是花几周去查。
常见问题
你们通过 IATF 16949 认证了吗?
通过。IATF 16949:2016 证书号 0597346,持证方为东莞市联康硕汽车线束有限公司,有效期 2026 年 2 月 12 日至 2029 年 2 月 11 日。认证范围为线束的生产,不含第 8.3 条产品设计。
ISO 9001 的证书号和有效期是?
ISO 9001:2015 注册号 CACQ22Q00816R1,初次颁发 2022 年 1 月 14 日,2025 年 1 月 6 日换发,有效期至 2028 年 1 月 13 日。
可以到厂审核吗?
可以,我们也欢迎。客户审核、第三方审核与首件现场确认都可以安排在东莞或深圳基地。
客户投诉或现场失效怎么处理?
先用追溯记录锁定受影响的批次,再对实物及其压接记录做检查,找到根因后把纠正措施落到工艺上,而不是只处理退回的那一件。